Trends uit de industrie
2026-10-14
Een diepgroefkogellager 6205 valt na 2.000 draaiuren uit in een verpakkingslijn, terwijl hetzelfde onderdeelnummer 18.000 uur draait in een naburige machine. Het verschil is zelden de staalsoort die op de doos staat; het is het CNC-bewerkingsproces dat dat staal in loopbanen verandert die tot op enkele micrometer nauwkeurig zijn. Dat proces bepaalt hoe lang een lager daadwerkelijk meegaat.
CNC-bewerking is de ruggengraat van de moderne kogellagerproductie. Elke concentrische loopbaan, elke gecontroleerde interne speling en elke stille omwenteling is afhankelijk van werktuigmachines die materiaal met herhaalbare nauwkeurigheid verwijderen. In dit artikel wordt het productietraject uitgelegd van staafmateriaal tot afgewerkt lager, de precisiekwaliteiten die daaruit voortkomen en de controles die u moet uitvoeren voordat u een leverancier vertrouwt.
Elke precisielagerring is het product van een gecontroleerde CNC-sequentie, en niet van één enkele snijgang. De route is hetzelfde, ongeacht of het materiaal GCr15 (52100) chroomstaal, 440C roestvrij staal of een andere lagerkwaliteit is: vormen, uitharden, slijpen en afwerken.
In de zachte toestand draaien CNC-draaibanken de binnen- en buitenringen in een bijna-netvorm, waardoor de boring, de buitendiameter, de vlakken, de afschuiningen en een ondiepe groef worden gegenereerd die later de loopbaan zal worden. Moderne draaicentra hebben in dit stadium afmetingen binnen ongeveer ±15 tot ±25 micrometer. Dat klinkt los naast de uiteindelijke tolerantie, maar het doet er toe: het resterende materiaal moet uniform genoeg zijn zodat de slijplijn het kan verwijderen zonder de ring uit vorm te forceren. Draaien bepaalt ook de haaksheid. Als de ringvlakken na deze bewerking niet haaks op de boring staan, kan het slijpen de fout later niet volledig herstellen.
Na het draaien worden de ringen gehard en getemperd tot ongeveer 58 tot 63 HRC om het staal zijn slijtvastheid te geven. Warmtebehandeling vervormt ook de geometrie: ringen kunnen enkele micrometers ovaal worden, en de boring of buitendiameter kan groter of kleiner worden. Uitharden is dus nooit de laatste stap. Het is de stap die nauwkeurig slijpen noodzakelijk maakt, omdat de geharde ring alleen kan worden gecorrigeerd door schurende bewerking.
In uitgeharde toestand doorloopt de ring een slijpsequentie waarbij elk oppervlak afzonderlijk wordt afgewerkt:
Superfinish volgt op het slijpen. Een fijne oscillerende steen verwijdert het gescheurde en besmeurde metaal dat door de slijpschijf is achtergelaten, waardoor een loopbaan ontstaat met een oppervlakteruwheid Ra tussen 0,05 en 0,2 μm voor standaardlagers en minder dan 0,03 μm voor hoge precisieklassen. In deze oppervlaktelaag slagen of falen lagers al snel: een ruwe loopring genereert wrijving, hitte en geluid lang voordat er zichtbare slijtage optreedt.
Een peiling is slechts zo nauwkeurig als het minst nauwkeurige onderdeel ervan. De rollende elementen en de kooi waarin ze zich bevinden, hebben hun eigen bewerkingsvereisten, en dit is waar kostenbesparingen voor het eerst naar voren komen.
Stalen kogels beginnen als draad, die met een koude kop tot ruwe bollen wordt gevormd, vervolgens kortgeknipt, met warmte behandeld en in verschillende passages gemalen. Bij de laatste lepbewerking worden vaste platen met schurende slurry gebruikt om de kogels tot een nauwkeurigheid te brengen die de meeste beginnende kopers verrast: binnen één enkel hoogwaardig lager worden kogels qua diameter op elkaar afgestemd tot ongeveer 0,5 μm of minder. Niet-ronde kogels verdelen de belasting ongelijkmatig. Daarom kan een producent die het leppen overslaat, geen stille of duurzame lagers leveren. Als uw toepassing afhankelijk is van consistent loopgedrag, bekijk dan de stalen kogelkwaliteiten aangeboden door een toegewijde lagerleverancier in plaats van aan te nemen dat elke bal hetzelfde is.
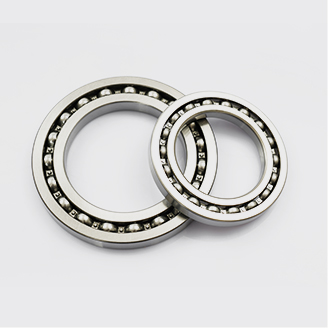
 Aangepaste stalen kogellagersfabrikanten, fabriek Shanghai Yinin Bearing & Transmission Company is China stalen kogellagersfabrikanten en aangepaste stalen kogellagersfabriek, stalen kogellagers... Bekijk Product →
De balkwaliteit wordt gedefinieerd door ISO 3290, waarbij een lager cijfernummer een nauwere diametertolerantie en betere bolvormigheid betekent. G20 is het typische minimum voor een standaard diepgroeflager; G10 en fijner zijn gebruikelijk voor machines met hogere precisie en hogere snelheid. De kwaliteit beïnvloedt het contactpatroon tussen de kogel en de loopbaan, en daarmee het trillingsniveau en de levensduur van het gemonteerde lager.
Kooien worden op drie manieren geproduceerd:
De kooi bepaalt hoe gelijkmatig de ballen op afstand blijven. Een kooi met inconsistente vakken zorgt ervoor dat de bal op hoge snelheid kan slippen en kan ratelen tijdens koude starts, en het is een van de eerste onderdelen die het begeven onder schokbelastingen.
De precisiegraad is geen marketinglabel; het is een reeks meetbare limieten gedefinieerd door ISO 492 en gemarkeerd met P0, P6, P5 of P4. De ABEC-schaal die in Noord-Amerika wordt gebruikt, volgt dezelfde dimensionale logica, waarbij ABEC 1 overeenkomt met P0 en ABEC 5 dicht bij P5 ligt. De CNC-slijpparameters, de schijfafslijpfrequentie, de koelvloeistofcontrole en de meetfeedback worden allemaal ingesteld op basis van de kwaliteit die de lijn moet hebben.
| Kenmerkend | P0 (ABEC 1) | P6 (ABEC 3) | P5 (ABEC 5) |
|---|---|---|---|
| Afwijking boringdiameter (μm) | 0 tot -10 | 0 tot -8 | 0 tot -6 |
| Gemonteerde lager radiale slingering (μm) | maximaal 12 | maximaal 8 | maximaal 4 |
| Typische rondheid van de loopbaan na het slijpen (μm) | 1,0-2,0 | 0,5-1,0 | 0,2-0,5 |
| Typische oppervlakteruwheid Ra (μm) | 0,10-0,20 | 0,05-0,12 | 0,025-0,05 |
De overstap van P0 naar P5 betekent niet dat je langer moet malen. Het betekent het selecteren van betere grondstoffen, het nemen van kleinere maalstappen, het vaker aandraaien van de schijf, het gebruik van fijnere superfinishing-stenen en het meten in een temperatuurgecontroleerde omgeving, omdat lagertoleranties zijn gedefinieerd bij 20 °C. Dit alles verhoogt de cyclustijd en -kosten. Daarom specificeren ervaren kopers geen P5 voor een transportband die perfect op P0 loopt. De praktische regel is om de laagste kwaliteit te kiezen die voldoet aan de snelheids-, rondloop- en geluidsvereisten van de toepassing, en vervolgens te bevestigen dat de leverancier die kwaliteit consistent kan handhaven voor alle productiebatches. Exacte limieten variëren afhankelijk van de lagergrootte en de editie van de norm, dus verifieer altijd aan de hand van het inspectierapport dat bij de batch is geleverd.
De Precisieklassen P6 en P5 in CNC-gefreesde lagers uit de 6000-serie verschillen in boring- en buitendiameterafwijking, loopnauwkeurigheid en de kosten van het slijpproces zelf. Parallel daaraan is de as- en behuizingspassing aanbevolen voor ABEC 5-lagers worden kritischer naarmate de toleranties kleiner worden; Door een P5-ring met overmatige interferentie in een behuizing te drukken, kan de loopbaan buiten de fabrieksnauwkeurigheid worden vervormd.
Als je een concrete familie nodig hebt om te vergelijken met die cijfers, dan is de 6200-serie diepgroefkogellagers worden vervaardigd in precies deze tolerantieklassen en behoren tot de meest geverifieerde series in industriële inkoop.
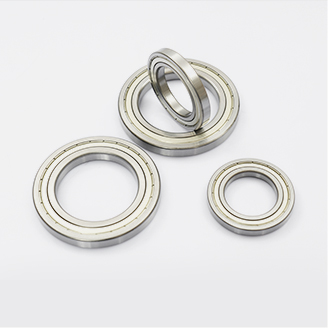
 Aangepaste 6200-serie diepgroefkogellagerfabrikanten, fabriek Shanghai Yinin Bearing & Transmission Company is China 6200-serie diepgroefkogellagerfabrikanten en op maat gemaakte 6200-serie diepgroefkogellagers... Bekijk Product →
Zelfs als het certificaat de juiste tolerantieklasse aangeeft, kan een lager vroegtijdig defect raken als de bewerkingslijn verborgen schade achterlaat. Deze vijf defecten zijn verantwoordelijk voor de meeste voortijdige lagerstoringen op de markt:
De pattern behind all five defects is the same: the bearing passes a basic dimensional check but carries a process fault that shortens service life. That is why suppliers with real machining capability control the process, not just the final inspection numbers.
De CNC-proceskwaliteit kun je niet vanaf een foto zien, maar je kunt wel de juiste vragen stellen en de juiste documenten opvragen. Gebruik de onderstaande lijst als uitgangspunt voor leveranciersevaluatie.
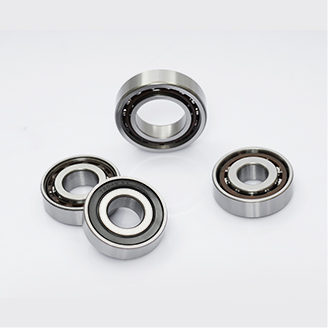
Wanneer u deze controles vertaalt naar een aankoopbeslissing, begin dan met de lagerfamilie die bij de machine past. De bereik van diepgroefkogellagers is het standaard uitgangspunt voor de meeste roterende apparatuur, omdat het draagvermogen, snelheid en kosten over een breed scala aan afmetingen en precisieklassen in evenwicht zijn. Wat het onderdeelnummer ook is, onthoud dat het CNC-bewerkingsproces achter het lager na montage onzichtbaar is, maar wel bepalend is voor elk prestatiekenmerk dat u later gaat meten. Als u de keten van draaien, slijpen, superfinishing en meten begrijpt, stopt u met het kopen van onderdeelnummers en begint u met het kopen van bewezen bewerkingsmogelijkheden.
 Groothandel leveranciers van diepgroefkogellagers, fabriek Als China diepgroefkogellagerleveranciers en diepgroefkogellagerfabriek, levert Shanghai Yinin Bearing & Transmission groothandel ... Bekijk Product →
Onze verstrekte producten
Neem contact met ons op
Tel: +86-13916786238
Fax: +86-21-68551629
Email: [email protected]
Add: Huangxu Industrial Area, Dantu, Zhenjiang City, Provincie Jiangsu, China
Industrie